 86-13511478976


注塑模具
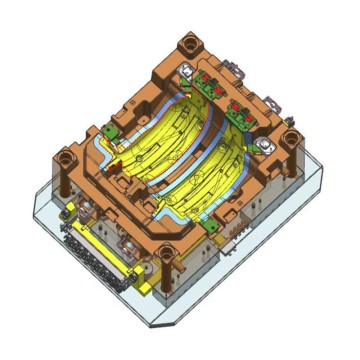
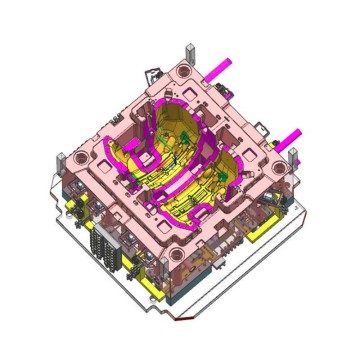
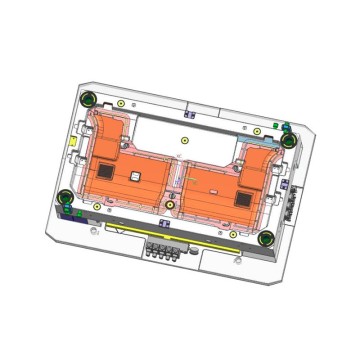
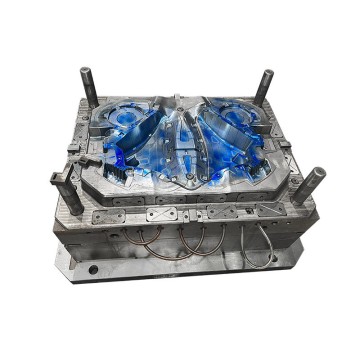
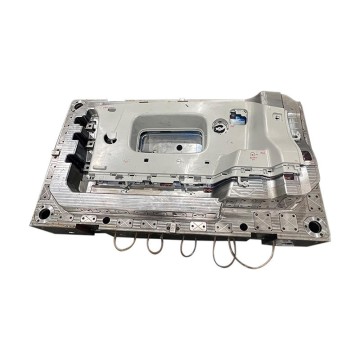
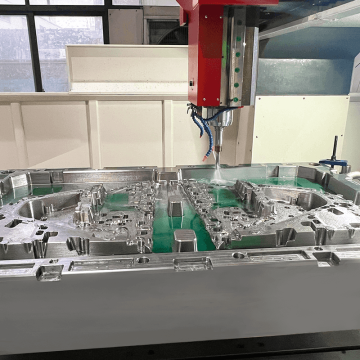
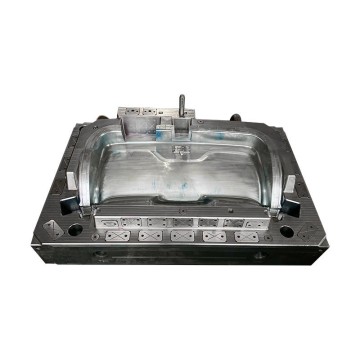
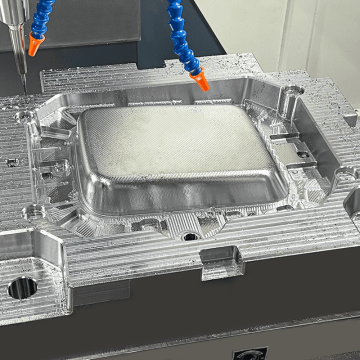
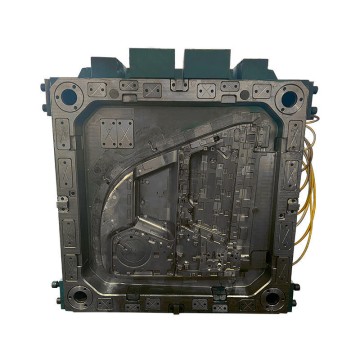
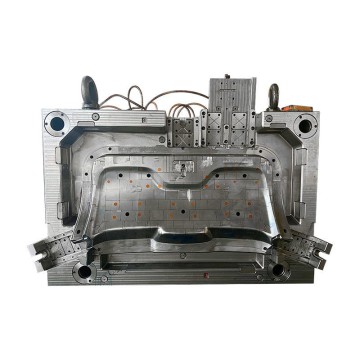
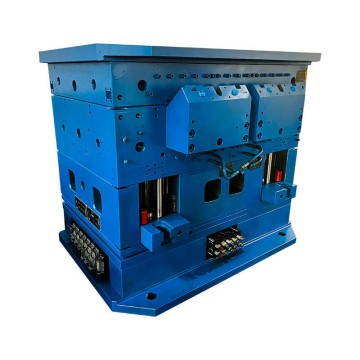
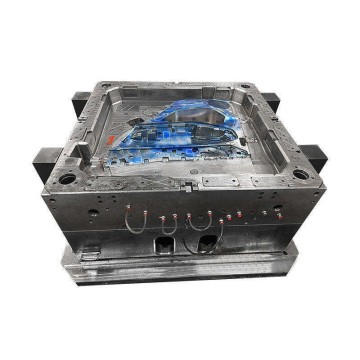
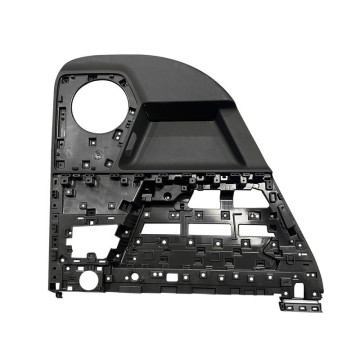
注塑成型是一种用途广泛的制造工艺,用于生产质量稳定、尺寸精确、几何形状复杂的塑料部件。该技术包含五个核心连续步骤:合模、注射、冷却、顶出和循环重复。首先,将模具的两半(称为型腔)紧密闭合并合模,以承受注射阶段产生的高压。随后,通常为颗粒状的塑料原料被送入加热料筒,在精确控制的温度下熔化,然后在高压下注入型腔,使塑料完全填充模具结构的每个细节。注塑模具的材料选择也必须满足生产需求;常用的模具钢材应具有高强度、耐磨性和优异的导热性。对于大批量、高精度要求的产品,需要对型腔进行表面处理,例如抛光和氮化,以提高产品表面光洁度并延长模具寿命。
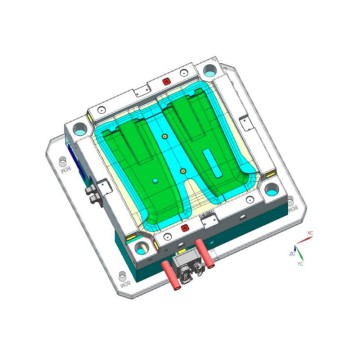
型腔完全填充后,冷却阶段立即开始。模具内部的集成冷却通道循环冷却介质(通常为水),以加速熔融塑料的凝固。冷却时间是影响生产效率和产品质量的关键因素——冷却不足会导致零件变形,而冷却过度则会不必要地延长生产周期。塑料完全凝固后,模具打开,成品(称为模塑件)通过顶针、气压或其他顶出机构顶出,以确保产品不受损坏。浇注系统需要根据产品的形状、尺寸和塑料材料进行灵活调整;例如,薄壁精密产品需要优化浇口位置以避免填充不均匀,而厚壁产品则需要增大流道横截面以降低流动阻力。
为了优化注塑成型工艺,必须根据所用塑料材料(例如PP、ABS或医用级塑料)精确调整料筒温度、模具温度、注射压力和保压压力等关键参数。设计良好的注塑模具还包含一些关键组件,例如负责将熔融塑料输送到型腔的浇注系统;用于维持稳定加热和冷却的温度控制系统;以及用于排出滞留空气和气体以防止气泡和烧痕等缺陷的排气系统。值得注意的是,注塑模具的设计和制造精度直接决定了最终成型件的质量。除了型腔之外,注塑模具的核心结构还包括导向定位系统,该系统由导柱和衬套组成,以确保模具在开合过程中两半模具的精确对准,避免因错位造成的废品,并减少模具磨损。